| Техническое зрение в упаковочных системах |
| Автоматизация - Первичные средства автоматизации |
|
На новой высокоскоростной упаковочной линии стоимостью несколько миллионов долларов, имеющейся на расположенном в Аресибо (Пуэрто-Рико) заводе компании Merck, используется видеосистема модели Checkpoint 900 компании Cognex. При помощи этой системы осуществляется контроль количества и правильного расположения бутылок в готовой упаковке. Видеосистема Checkpoint 900 была установлена при содействии компании Carribean Instrument Engineers — интегратором автоматизированных систем для фармацевтической промышленности (Пуэрто-Рико). Бывает так, что бутылки в упаковочной машине падают набок, — говорит Хосе Гарсия (Jose Garcia), президент компании Carribean. — В результате упаковка получается неправильной формы, что может создать трудности при последующей укладке упаковок в ящики. Иногда в процессе упаковки бутылки падают с конвейера, и тогда заказчик получает некомплектную упаковку. Так или иначе, здесь требовалась система технического зрения, которая обеспечивала бы 100-процентный контроль. Процесс упаковки заключается в обвертывании нескольких бутылок растягивающейся полиэтиленовой пленкой с ее последующим запаиванием. Эта операция выполняется упаковочной машиной Skinetta Model 800; готовая упаковка состоит из двенадцати бутылок — по четыре бутылки в три ряда. Упаковка пропускается через горячую камеру (для натяжения пленки), после чего транспортируется по конвейеру к специальной инспекционной станции. Контроль упаковок выполняется системой Checkpoint 900, представляющей собой компьютерную систему со съемным видеопроцессорным PCI-модулем и библиотекой программных средств технического зрения. Разработка приложения велась в графической среде программирования на базе диалоговых Windows-окон и меню. Когда упаковка входит в зону контроля, устройство Allen-Bradley SLC 5/04 включает расположенную на высоте около 25 см над бутылками камеру системы Checkpoint, с помощью которой строится изображение всей упаковки. Программная часть системы Checkpoint анализирует это изображение: сначала определяются координаты упаковки в поле зрения камеры, затем выявляются края упаковки, на основании чего делается заключение относительно формы последней. Правильное освещение играет здесь огромную роль. Нам нужно было как-то устранить блики, создаваемые натянутой упаковочной пленкой, — говорит г-н Гарсия. — В итоге мы решили освещать упаковку не дающим бликов инфракрасным светом, в результате чего видеосистема стала способной создавать четкое изображение. В случае успешного прохождения контроля упаковка транспортируется на станцию укладки в ящики. В случае обнаружения каких-либо дефектов генерируется специальный сигнал, по получении которого ПЛК выдает команду на снятие негодной упаковки с конвейера. Рядом с инспекционной станцией установлен VGA-монитор, позволяющий оператору следить за всеми операциями в зоне контроля. В качестве программного обеспечения операторского пульта используется пакет RS-View компании Rockwell Automation, выводящий на экран как текущее изображение, так и результаты прохождения контроля. Передача текущего изображения из системы Checkpoint программам RS-View осуществляется при помощи средства Checkpoint Display OCX, которое выводит генерируемое видеопроцессором изображение в отдельное окно. Обеспечивающая 100-процентный контроль состояния упаковок система Checkpoint может служить и как средство контроля технологического процесса. Например, идущие подряд несколько бракованных упаковок, скорее всего, свидетельствуют о неисправности оборудования. В этом случае оператор может остановить всю линию и заняться поиском причин брака. Методы пространственных измерений Измерения, проводившиеся с использованием ручных инструментов и заключавшиеся, как правило, в сравнении фактических размеров с шаблонными, в настоящее время практически полностью упразднены контактными средствами измерений (такими как координатно-измерительные машины). Теоретически контактные методы в состоянии обеспечить высокую точность в самых различных приложениях. Вместе с тем такие измерения славятся крайне низкой производительностью, поскольку требуют физического перемещения детали из одного замерного пункта в другой. Результирующий набор данных получается крайне ограниченным, многие критические параметры остаются неопределенными. Кроме того, координатно-измерительные машины для крупногабаритных объектов и сами отличаются немалыми размерами. К тому же такие машины необходимо устанавливать в специально оборудованных помещениях, где обеспечена стабильность температуры и защита от вибраций. Традиционные оптические способы бесконтактных измерений основаны, как правило, на использовании муаровых картин, лазерных сканеров, лазерных следящих устройств и фотограмметрических методов. В целом оптические измерения характеризуются более высокой эффективностью (по сравнению с контактными), отличаясь при этом меньшей точностью и свойственными каждому конкретному методу специфическими недостатками, ограничивающими сферу его применения. Для некоторых типов поверхностей управляемые оператором лазерные устройства с перемещающимися вокруг объекта отражающими полусферами позволяют добиться более высокой точности, однако оператор играет здесь существенную роль. Такие устройства требуют тщательной настройки, зависящей от типа измеряемого объекта, обеспечивают недостаточно полный объем данных и являются по сути контактными. Лазерные сканеры, лазерные радары и технологии с использованием структурированного освещения (методы на основе муаровых картин и т.п.) требуют проведения нескольких последовательных съемок объекта, что ограничивает доступную таким методам область некритичными ко времени задачами. Это означает, что в местах с повышенным уровнем вибрации (в цехах или на производственных линиях) подобные технологии просто неприменимы. Фотограмметрические способы, предполагающие установку специальных меток на различных частях объекта, позволяют достичь весьма высокой точности измерений, однако могут использоваться лишь для определения отдельных параметров. Для общего сканирования поверхности такие методы непригодны и обычно требуют деятельного участия оператора. |
| Читайте: |
|---|
Диспетчеризация пунктов:
АВТОМАТИЗИРОВАННАЯ СИСТЕМА КОММЕРЧЕСКОГО УЧЕТА ОТПУСКА ПИТЬЕВОЙ ВОДЫ ПОТРЕБИТЕЛЯ Заказчик: Комитет по управлению Жилищно-коммунальным хозяйством Администрации г. Новороссийск Объект: I-я очередь системы, включающая потребителей одной из зон водоснабжения (110 узлов учета). ... |
СИСТЕМА ДИСПЕТЧЕРИЗАЦИИ ДЛЯ РТС И ЦТП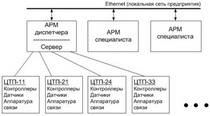 Заказчик: филиал «Северо-Западный» №9 ОАО «МОЭК», г. Москва. Объект диспетчеризации: РТС и ЦТП, а также отдельные узлы учета. Решаемые задачи: система диспетчеризации осуществляет информационн... |
АВТОМАТИЗИРОВАННАЯ СИСТЕМА УЧЕТА ВОДООТВЕДЕНИЯ КАНАЛИЗАЦИОННОЙ НАСОСНОЙ СТАНЦИИ Заказчик: ГУП «Водоканал С-Пб», г. С-Петербург Объект: Районная канализационная насосная станция (КНС) №6 Правобережного Водоканала) c насосными агрегатами (НА) производительностью 1500 – 7000 м3... |
Теория АСУ:
Процессы механизации Изучая процессы механизации, можно отметить, что использование в трудовом процессе машины как средства механизации обеспечивает замену части или всех энергозатрат человека, необходимых для формообр... |
Принцип и функционирование устройства Подвесные газовые обогреватели воздуха представляют особенную комбинацию классических напольных обогревателей воздуха и подвесных вентиляторных конвекторов, которые пользуются водой из котельной. ... |
Автоматизация производства Автоматизация производства. Введение в Автоматизацию и общие понятия. Автоматизация производства, процесс в развитии машинного производства, при котором функции управления и контроля, ранее выпол... |
Механические источники энергии С 60-х гг. 19 в., в связи с быстрым развитием железных дорог, стала очевидна необходимость автоматизации железнодорожного транспорта и прежде всего создания автоматических приборов контроля скорости... |
Средства измерения физических величин состоят из мер и измерительных приборов Мерой называется физическое тело, вещество или устройство, предназначенное для конкретного воспроизведения единицы измерений, либо ее кратного или дольного значения (например, гири, измерительные ко... |
Оборудования в АСУ:
Многокомпонентное дозирование в приготовлении комбикорм Недавно началась промышленная эксплуатация завода ЗАО «Неокорм» по производству премиксов в г. Лакинск Владимирской области.[1] ... |
Некоторые особенности дозаторов Дозаторы инертных материалов песка и щебня (рис.3.) имеют ряд особенностей. Дозирующие заслонки установлены на раме с возможнос... |
Управление процессом:
Техническая реализация АСУТП ВПУ-700 В состав системы управления входят: Принципы построения АСУТП ВПУ-700. Для управления оборудованием водоподготовитель... |
АСУ ТП химцеха ТЭЦ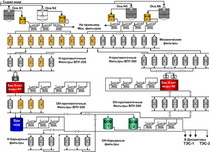 Структура АСУ ТП В качестве ПТК предлагается несколько вариантов, основанных на программном продукте Master SCADA, реализующи... |