| Нормирование работ |
| Внедрение СУП - Системы управления предприятием |
|
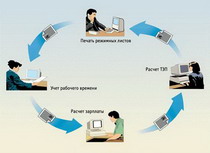
Работы по нормированию операций на «Тоёте» несколько отличаются от обычных. Они определяют главным образом последовательность и режим различных опера-щий, выполняемых многостаночником-универсалом. Производственные нормы указаны на двух картах - карте последовательности технологических операций, которая выглядит как обычная технологическая карта операций, выполняемых одновременно рабочими и машинами, и технологической карте, которая вывешивается на всеобщее обозрение. В ней указывается продолжительность цикла производства детали - штучное время, последовательность операций и нормативный производственный задел. Штучное время представляет собой единую для всех линий норму времени в минутах и секундах, в течение которой на линии должно быть изготовлено одно изделие (или деталь). Это время рассчитывается по следующим двум формулам. Первоначально рассчитывается месячная выработка, которая определяется величиной спроса. В предшествующем месяце каждому производственному подразделению были сообщены дневное задание по выпуску продукции и штучное время. Такая информация поступает из планового бюро один раз в месяц на каждый последующий месяц. Рабочие должны быть расставлены так, чтобы на каждой производственной стадии было занято минимальное число рабочих. «Канбан» не является единственной информацией для каждой стадии производственного процесса. Это вид текущей производственной информации, с помощью которой регулируется объем производства текущего месяца, в то время как дневная выработка и штучное время даются заранее для составления общего производственного графика для всего завода. На технологической карте показана последовательность операций, которые должны выполняться многостаночником на его производственном участке. Она определяет порядок, согласно которому рабочий подбирает заготовку, устанавливает на станок и обрабатывает. Этот порядок операций - единый для различных типов станков, которые обслуживает рабочий. Синхронизация операций на линии может быть достигнута тогда, когда каждый рабочий будет внедрять все операции в соответствии со штучным временем. Обычное количество незавершенного производства является минимальным, так как состоит только из изделий, которые находятся в каждый данный момент на станках. Без этого количества заготовок не может выполняться заранее определенная последовательность операций на своей линии. Теоретически можно предположить, что если бы вся линия работала как конвейер, то не было бы необходимости иметь на линии какие-либо запасы между производственными стадиями. |
| Читайте: |
|---|
Диспетчеризация пунктов:
Автоматизированная система учета водоотведения канализационной насосной станции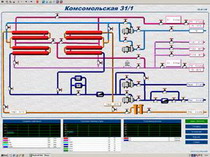 Объект автоматизации - районная канализационная насосная станция (КНС) c насосными агрегатами производительностью 1500 – 7000 м3/час с электродвигателями 6 кВ. Для реализации учета КНС оборудована п... |
СИСТЕМА АВТОМАТИЗАЦИИ И ДИСПЕТЧЕРИЗАЦИИ ТЕПЛОСЕТЕЙ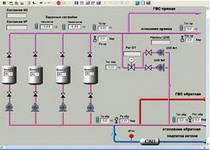 Заказчик: ООО «Радуга Хит», Московская область Объект: теплосети (котельные, ИТП) городов Климовск, Подольск, пос. Мещерское Функции системы: Автоматика объекта (контроллер Трансформер, Элек... |
РЕГИОНАЛЬНАЯ ДИСПЕТЧЕРСКАЯ СИСТЕМА ГАЗОПРОВОДНОЙ СЕТИ Заказчик: ОАО «Уральские газовые сети», Екатеринбург. Региональная газораспределительная организация Свердловской области. Описание технологического процесса: Наблюдаемыми объектами системы тел... |
Теория АСУ:
Что такое DCS РСУ (DCS) - наиболее комплексный и, на мой взгляд, самый интересный класс АСУ ТП. РСУ, как правило, применяются для управления непрерывными технологическими процессами (хотя, строго говоря, сфера пр... |
Методы автоматизации Методы автоматизации производства и научные основы автоматизации развиваются главным образом по 3 направлениям.Во-первых, разрабатывают методы эффективного изучения закономерностей объектов управлен... |
Интегральная составляющая Для устранения статической ошибки вводится интегральная составляющая. Она позволяет регулятору «учиться» на предыдущем опыте. Если система не испытывает внешних возмущений, то через некоторое время ... |
Сети сжатого воздуха для приборов и средств Сети сжатого воздуха для приборов и средств автоматизации должны иметь буферные емкости, обеспечивающие часовой запас сжатого воздуха для работы. Эти требования не распространяются на установки, ... |
Малобюджетный вариант СМС-диспетчеризации. Контроллер РС-420, работающий по GSM Одним из направлений работы компании Контэл (г. Владимир) является разработка и производство систем, программного обеспечения и приборов для мониторинга промышленных объектов, работающих без постоян... |
Оборудования в АСУ:
Многокомпонентное дозирование в приготовлении комбикорм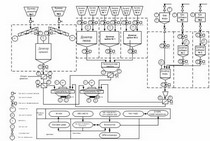 Недавно началась промышленная эксплуатация завода ЗАО «Неокорм» по производству премиксов в г. Лакинск Владимирской области.[1] ... |
Некоторые особенности дозаторов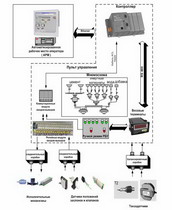 Дозаторы инертных материалов песка и щебня (рис.3.) имеют ряд особенностей. Дозирующие заслонки установлены на раме с возможнос... |
Управление процессом:
Автоматизация установки ПЭВ для определения моющих свой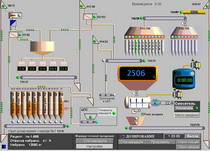 Одноцилиндровая установка ПЗВ предназначена для определения моющих свойств моторных масел с присадками путем испытания масла на ... |
АСУ ТП МНОГОКОМПОНЕНТНЫМИ ВЕСАМИ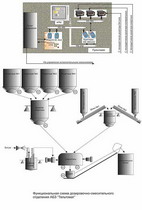 · Назначение Автоматическая система управления многокомпонентными весами ВМК-2500 (в дальнейшем система) предназначена для кон... |