| ПРОГРАММНО-ТЕХНИЧЕСКИЙ КОМПЛЕКС ГРАНУЛЯЦИЯ |
| Системы управления - Системы управления предприятием |
|
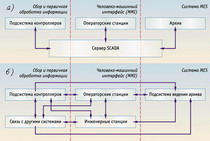
Назначение Автоматический опрос и визуальное представление на мониторе компьютера следующих параметров пресса-гранулятора: ток главного двигателя; температура прессуемого продукта; производительность питателя; уровень продукта в бункере; работа охладительно-разгрузочной колонки; расход эл.энергии; автоматическое поддержание температуры прессуемого продукта на заданном уровне; анализ частоты пусков главного двигателя пресса и его пусковых токов и осуществление блокировки пуска на заданное время, при срабатывании защиты по току; формирование предупредительных сигналов для обслуживающего персонала, в случае возникновения аварийной (нестандартной) ситуации; сбор, хранение и представление в графическом виде информации о токе главного двигателя, температуре смесителя, производительности питателя; распечатки на принтере рапортов о работе смены и прочей необходимой информации из архива; связи по компьютерной сети с другими системами (компьютерами) для оперативного обмена информацией (получения задания на линию гранулирования, рапортов, исторических трендов по аналоговым параметрам, аналоговых и дискретных сигналов о работе системы). Устройство и принцип работы АСУ линии гранулирования комбикормов и хлебопродуктов включает в себя: модульную систему ввода/вывода дискретных и аналоговых сигналов; РС - совместимый контроллер (далее контроллер), который осуществляет сбор и первичную обработку информации от оборудования, выполняет алгоритмы регулирования температуры и блокировки пусков; рабочие станции до 4х штук. Контроллер, выдавая параллельный код на плату дискретного ввода/вывода, через гальваническую развязку, управляет электронным коммутатором входа АЦП. Аналоговые сигналы датчиков нормализуются модулями ввода аналоговых сигналов и коммутируются на вход АЦП, где преобразуются в цифровой код. Параллельный код от АЦП, через гальваническую развязку, поступает на плату дискретного ввода/вывода контроллера. Дискретные сигналы точно так же вводятся в контроллер и выводятся из него через гальваническую развязку, с помощью платы дискретного ввода/вывода. Программа контроллера обрабатывает полученную информацию, и выполняет следующие действия: выдает управляющее воздействие на паровой клапан для поддержания температуры прессуемого продукта на заданном уровне; блокирует повторный пуск главных двигателей прессов на заданное время, после их аварийного отключения; формирует предупредительные сигналы аварий и отказов и готовности оборудования, накапливает и хранит на энергонезависимом носителе информацию об израсходованной электроэнергии по каждому прессу и линии в целом; на основе данных о задании питателя пресса и плотности прессуемого продукта вычисляет текущую производительность каждого пресса и пройденную через него массу. Настройки регуляторов температуры, уставки для регулирования температуры, уставки формирования блокировок по току и т. д. формируются в рабочих станциях с обозначенными правами доступа и передаются в контроллер по локальной вычислительной сети. |
| Читайте: |
|---|
Диспетчеризация пунктов:
Автоматизированная система коммерческого учета электроэнергии на ОАО ПЕРМТРАНСЖ Реализованная на ОАО ПЕРМТРАНСЖЕЛЕЗОБЕТОН АСКУЭ предназначена для осуществления эффективного и достоверного технического автоматизированного учета электроэнергии на заводах и предприятиях различны... |
GPRS-диспетчеризация на базе модемов WRX Распределенные системы сбора и передачи информации на базе GPRS сетей Большинство существующих систем с использованием GSM сетей для передачи данных работают в режиме модемного соединения двух уз... |
АВТОМАТИЗИРОВАННАЯ СИСТЕМА КОММЕРЧЕСКОГО УЧЕТА ЭЛЕКТРОЭНЕРГИИ НА ОАО ПЕРМТРАНСЖ Заказчик: ОАО «Пермтрансжелезобетон», г. Краснокамск Пермской обл. – крупнейший производитель железобетонных конструкций, уральского региона, а также по изготовлению продукции дерево - и металлообр... |
Теория АСУ:
Сменный диспетчер ствия, и поступают от программных устройств центрифуг, расходы рафинадной кашки - от ленточных весов, непрерывные и интегрируемые сигналы которых также преобразуются в число-импульсные. В табл. 19-2... |
Методы автоматизации Методы автоматизации производства и научные основы автоматизации развиваются главным образом по 3 направлениям.Во-первых, разрабатывают методы эффективного изучения закономерностей объектов управлен... |
Системой единиц Совокупность единиц измерения, охватывающих определенную область величин, называется системой единиц. Развитие науки и техники привело к появлению ряда систем единиц: СГС, МКС, МТС, МКГСС и др. Испо... |
Средства автоматизации Технологическое оборудование и коммуникации автоматизируемого объекта изображают на схеме автоматизации упрощенно, но в такой степени, которая позволяет показать их взаимное расположение, взаимодейс... |
Что такое система PLC Из самого названия данного класса становится ясно, что основным компонентом системы является программируемый логический контроллер. Системы класса PLC чрезвычайно хороши для управления последователь... |
Оборудования в АСУ:
Многокомпонентное дозирование в приготовлении комбикорм Недавно началась промышленная эксплуатация завода ЗАО «Неокорм» по производству премиксов в г. Лакинск Владимирской области.[1] ... |
Некоторые особенности дозаторов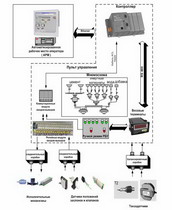 Дозаторы инертных материалов песка и щебня (рис.3.) имеют ряд особенностей. Дозирующие заслонки установлены на раме с возможнос... |
Управление процессом:
Автоматизация системы вентиляции и кондиционирования то Состав и структура системы автоматизации: Система состоит из 7-ми контроллеров SMH2010 (Segnetics) и АРМа диспетчера. Система ра... |
АСУ ТП микроклимата линий производства пластиковых карт Объектом управления и контроля являются установки кондиционирования и вентиляции, обеспечивающие микроклимат на производственных... |